کار با فلزات گرانبها در کارگاه طلاسازی یکی از جذاب ترین و در عین حال پرریسک ترین مهارت های فنی است. بسیاری از افراد تازه کار یا حتی طلاسازان سنتی تصور می کنند که تبدیل دانه های نقره یا طلا به یک شمش یکدست، صرفا به داشتن یک مشعل و کاسه خلاصه می شود. واقعیت این است که رعایت اصول و استانداردها در فرایند ذوب کردن ساچمه طلا و نقره مرز باریکی میان یک کار سودآور و تمیز با خسارت های مالی سنگین و سوختگی های شدید بدنی است. وقتی شما با دمایی بالاتر از هزار درجه سانتی گراد سر و کار دارید، کوچک ترین سهل انگاری در انتخاب ابزار یا ناآگاهی از واکنش های حرارتی می تواند قطرات فلز مذاب را مانند ترکش به اطراف پرتاب کند یا ریه شما را در برابر گازهای شیمیایی سمی قرار دهد.
قبل از روشن کردن مشعل، کارگاه شما باید چه شرایطی داشته باشد؟
فضایی که عملیات حرارتی در آن انجام می گیرد نباید یک اتاق معمولی بدون تمهیدات ایمنی باشد. دمای کاری بالا و حضور گازهای حاصل از سوختن مشعل و ذوب فلاکس ها ایجاب می کند که محیط پیرامون شما کاملا مهندسی شده باشد. پیش از این که حتی فندک را به دست بگیرید، باید مطمئن شوید که زیر پای شما و روی میز کار هیچ گونه حلال پاک کننده، تینر، بنزین، الکل یا حتی تکه های دستمال کاغذی و پنبه روغنی وجود ندارد. جرقه های ریزی که شاید در نگاه اول دیده نشوند، مسافتی بیش از دو متر را طی می کنند و اگر روی مواد اشتعال پذیر بنشینند، حریقی غیر قابل مهار ایجاد خواهند کرد.
کف کارگاه باید از جنس سرامیک، موزاییک یا بتن صیقلی باشد؛ کفپوش های چوبی، لمینت یا موکت به هیچ عنوان در بخش ذوب قابل قبول نیستند زیرا در صورت ریختن یک قطره مذاب، فورا دود کرده و مشتعل می شوند. چیدمان وسایل باید به شکلی باشد که در شرایط اضطراری، مسیر خروج از پشت میز کاملا باز و بدون مانع باشد تا زرگر بتواند در کسری از ثانیه فاصله بگیرد.
چرا تهویه معمولی یا باز گذاشتن پنجره برای خروج دود ذوب کافی نیست؟
بسیاری از طلاسازان تجربی بر این باورند که باز کردن یک پنجره کوچک و روشن کردن یک فن خانگی برای تهویه گازها کفایت می کند. این یکی از مرگبارترین خطاهای کارگاهی است. در فرایند ذوب، ترکیبات پودر تنه کار، بخارات روی و مس موجود در آلیاژها و گازهای کربن دی اکسید یا منوکسید کربن تولید می شوند. دود ناشی از پودرهای کمکی حاوی ذرات ریز نمک های بور و اسید است که استنشاق آن در کوتاه مدت مخاط گلو و چشم را ملتهب می کند و در درازمدت موجب تخریب جدی بافت ریه می شود.
جریان باد ورودی از یک پنجره باز می تواند مسیر دود را مستقیما به سمت صورت شما منحرف کند و حتی تعادل شعله را به هم بزند. استاندارد محیط ذوب نیازمند یک هود صنعتی با دهانه هود فلزی دقیق روی محل قرارگیری بوته است که به یک سانتریفیوژ مکنده قوی با خروجی به فضای باز متصل باشد؛ به طوری که گازها دقیقا از نقطه تولید، بدون پخش شدن در هوای تنفسی کارگاه به بیرون مکیده شوند.
چیدمان صحیح آجر نسوز و صفحه زیر بوته روی میز کار
میز ذوب باید تکیه گاهی مقاوم به شوک های دمایی بالا داشته باشد. استفاده از ورق های فلزی معمولی روی میز باعث انتقال سریع گرما به پایه های میز و تغییر شکل آن می شود. شما باید از آجر نسوز متراکم (مشابه آجرهای مخصوص کوره های پخت سفال) استفاده کنید. برای چیدمان بهینه، حداقل چهار عدد آجر نسوز سبک یا سنگ نسوز مخصوص ریخته گری را کنار هم بچینید تا یک بستر تخت با ضخامت حداقل ۵ سانتی متر ایجاد شود.
در پشت محل قرارگیری بوته، دو آجر دیگر را به صورت عمودی به شکل دیواره قرار دهید تا هم اتلاف گرما کاهش یابد و هم شعله کمانه نکند. روی آجر نسوز، قرار دادن یک صفحه گرد یا زغال ریخته گری نسوز باعث می شود که بوته ذوب طلا و نقره کاملا در جای خود پایدار بماند و از لیز خوردن یا لق زدن در هنگام کار جلوگیری شود.
انتخاب نوع کپسول آتش نشانی مناسب برای کارگاه های ذوب و ریخته گری
حضور خاموش کننده آتش در فاصله کمتر از سه متری میز ذوب جزو ملزومات است، اما نوع کپسول اهمیت حیاتی دارد. خاموش کننده های محتوی آب به هیچ عنوان نباید در نزدیکی فلز مذاب استفاده شوند، چرا که برخورد آب با مذاب هزار درجه باعث انفجار بخار آنی و پرتاب وحشتناک گدازه ها به تمام جهات خواهد شد.
بهترین انتخاب برای کارگاه های زرگری، کپسول آتش نشانی گاز دی اکسید کربن (CO2) برای تجهیزات الکتریکی و تابلوهای برق، همراه با کپسول پودر و گاز چند منظوره استاندارد است. حتما مانومتر فشار کپسول را ماهانه چک کنید و نحوه عملکرد ضامن آن را به صورت عملی مرور نمایید تا در لحظه خطر، اتلاف وقت پیش نیاید.
تجهیزات حفاظت فردی (PPE) که در زمان ذوب نباید از تن درآورید
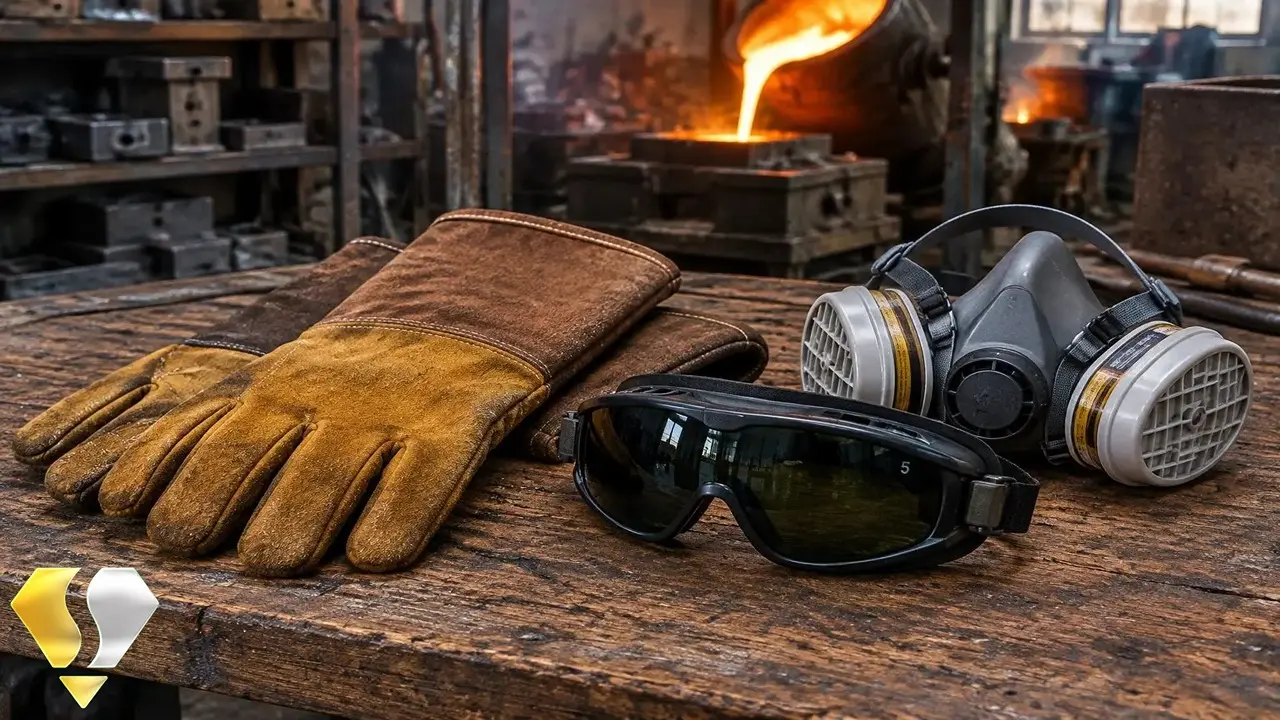
ورود به فرایند حرارتی بدون لباس و تجهیزات محافظ، ریسک بسیار بزرگی است. پوست و چشمان شما در برابر حرارت بالا و تشعشعات نوری آسیب پذیرند. پوشیدن دمپایی، لباس هایی با الیاف مصنوعی پلی استر یا نایلون در این کارگاه ها ممنوع است، زیرا این پارچه ها با رسیدن یک جرقه داغ بلافاصله آب شده و به گوشت تن می چسبند. تنها از لباس های کاملا نخی و کتان استفاده کنید.
عینک محافظ مخصوص ذوب؛ تفاوت عینک دودی معمولی با لنزهای استاندارد ضد اشعه مادون قرمز
زل زدن مستقیم به مذاب درخشان طلا و نقره می تواند آسیبی برگشت ناپذیر به شبکیه چشم بزند. اشعه مادون قرمز (IR) ساطع شده از فلز گداخته و نور شدید مشعل به مرور باعث بیماری آب مروارید شغلی می شود. عینک های آفتابی معمولی فقط شدت نور مرئی را کم می کنند، اما به هیچ وجه پرتوهای فرابنفش و فروسرخ ساطع از فلز ذوب شده را فیلتر نخواهند کرد؛ در نتیجه مردمک چشم در پشت لنز تیره بازتر شده و اشعه مخرب بیشتری جذب می کند.
باید حتما از عینک های مخصوص جوشکاری و برشکاری با تیرگی استاندارد (معمولا لنز سبز شماره ۳ یا ۵ با فیلتر IR/UV) و دارای لبه های محافظ جانبی استفاده شود تا ذرات پرتابی از گوشه ها نیز نتوانند وارد چشم شوند.
دستکش چرمی ساق بلند و پیش بند نسوز؛ مهار پاشش های ناگهانی فلز مذاب
دست های شما نزدیک ترین عضو به بوته و انبر داغ هستند. یک قطره کوچک مذاب در صورت برخورد با پوست دست، سوختگی درجه سه به جا می گذارد. استفاده از دستکش های نازک پارچه ای یا جراحی کاملا مردود است. شما به یک جفت دستکش اشبالت چرمی ضخیم و ساق بلند نیاز دارید که تا میانه ساعد را پوشش دهد تا از تابش مداوم حرارت مشعل به پوست جلوگیری شود.
همچنین یک پیش بند چرمی سنگین و یکپارچه مانع از اصابت قطرات احتمالی فلز یا سوختن لباس روزمره شما هنگام خم شدن روی میز کار خواهد شد.
ماسک تنفسی فیلتردار برای مقابله با گازهای خطرناک و ذرات معلق
ماسک های معمولی سه لایه کاغذی هیچ حفاظتی در برابر گازها و فیوم های فلزی ایجاد نمی کنند. در زمان حرارت دادن به ساچمه ها، ممکن است اکسیدهای فلزی فرار در هوا معلق شوند. یک نیم ماسک لاستیکی مرغوب مجهز به کارتریج فیلتر ذرات و گازهای اسیدی، سپر دفاعی ریه شماست. استفاده از این ماسک به ویژه هنگام پاشیدن مواد کمکی روی فلز داغ که دودی سفید و غلیظ متصاعد می شود، بسیار حیاتی است.
ابزارهای اصلی و ملزومات مصرفی برای ذوب کردن ساچمه طلا و نقره
برای رسیدن به بار شمش تمیز، ابزارهای مصرفی باید بر اساس حجم کار و خلوص فلز چیده شوند. عدم دقت در انتخاب ابزار مناسب نه تنها ضایعات را بالا می برد، بلکه هزینه های استهلاک را چند برابر می کند. در جدول زیر، مقایسه ای سریع از ویژگی های کلیدی این ابزارها آمده است:
| نام ابزار | جنس / نوع | مزیت اصلی | ریسک عدم استفاده اصولی |
|---|---|---|---|
| بوته کاسه ای | سرامیک رسی نسوز | پایداری بالا، دسترسی آسان | احتمال ترکیدن با شعله ناگهانی |
| بوته گرافیتی | گرافیت فشرده | انتقال حرارت عالی، نچسبیدن بار | اکسید شدن در صورت حرارت در هوای آزاد |
| انبر بوته گیر | فولاد آبکاری شده | مهار ایمن دهانه بوته | سر خوردن بوته و ریختن مذاب در صورت لقی |
| ریژه | چدن یا فولاد آلیاژی | شکل دهی تمیز به شمش | خطر انفجار در صورت سرد یا خیس بودن |
| میله همزن | گرافیت خالص یا کوارتز | همگن سازی عیار بدون افت کیفیت | آلوده شدن مذاب در صورت استفاده از میله آهنی |
انواع بوته ذوب (کاسه ای، گرافیتی و سرامیکی) و انتخاب مدل مناسب با حجم ساچمه
انتخاب بوته ذوب طلا و نقره مستقیما به نحوه حرارت دهی و وزن ساچمه ها وابسته است. برای ذوب با مشعل دستی، بوته های کاسه ای رسی متداول ترین گزینه بازار هستند. این بوته ها تحمل بالایی در برابر تغییر شکل دارند اما نیازمند مراقبت شدید در برابر رطوبت می باشند. اگر حجم بار شما کم است (زیر پنجاه گرم)، هرگز از بوته های خیلی بزرگ استفاده نکنید، زیرا سطح وسیع بوته حرارت مشعل را تلف می کند و باعث دیر ذوب شدن و اکسیداسیون فلز می شود.
برای بارهای بالاتر از دویست گرم در کوره های بوته ای، بوته های سیلیکون کارباید یا گرافیتی به دلیل توزیع یکنواخت گرما بازدهی بسیار بهتری دارند. هر بوته باید به یک نوع فلز مشخص اختصاص داده شود؛ استفاده مشترک از یک بوته برای طلا و سپس نقره، خطای مهلکی است که عیار فلز شما را به هم می زند.
پنس و انبر بوته گیر؛ اهمیت تطابق دهانه انبر با قوس خارجی بوته برای جلوگیری از سر خوردن
انبرهای ذوب بازوهای محافظ جان شما هستند. یکی از رایج ترین حوادث در کارگاه های سنتی، استفاده از انبرهای صاف، زنگ زده یا لق است که بوته کروی را به درستی نگه نمی دارند. هنگام جابجایی بوته پر از فلز داغ، لرزش دست یا کوچک ترین تکان می تواند باعث افتادن بوته شود.
انبر بوته گیر باید دقیقا دارای لبه های هلالی منطبق با محیط کاسه باشد و زبانه های آن بوته را از زیر لبه بالایی قفل کنند. پیش از شروع حرارت، بوته خالی را با انبر بردارید و تکان دهید تا از چفت شدن کامل و عدم چرخش آن مطمئن شوید. برای برداشتن ساچمه های ریز یا ناخالصی های سطحی نیز داشتن یک پنس سرکج طلاسازی بلند الزامی خواهد بود.
کوره بوته ای برقی، کوره القایی یا مشعل هواگاز دستی؟ کدام برای کارگاه شما اقتصادی تر است؟
روش تامین حرارت تعیین کننده سرعت و هزینه های جاری کارگاه شماست. کوره های المنتی برقی هزینه اولیه متوسطی دارند و برای ذوب هایی که عجله ای در آن ها نیست و نیاز به کنترل دقیق دما با ترموستات است عالی عمل می کنند، اما زمان گرم شدن اولیه آن ها طولانی است.
کوره های القایی شاهکار سرعت و یکدستی هستند؛ یک کیلوگرم نقره یا طلا را در کمتر از پنج دقیقه ذوب می کنند و چرخش مغناطیسی داخل آن ها عیار را کاملا همگن می سازد، ولی هزینه خرید اولیه و نگهداری بالایی دارند. در سوی مقابل، مشعل هواگاز (اکسیژن و گاز شهری یا پروپان) سنتی ترین، در دسترس ترین و اقتصادی ترین گزینه برای کارگاه های کوچک و بارهای زیر دویست گرم است که انعطاف پذیری فوق العاده ای به دست استادکار می دهد.
ریژه (قالب شمش ریزی) چدنی و فولادی؛ نکات ابعادی برای ریختن ساچمه های تبدیل شده به مفتول یا پلاک
برای شکل دهی به مذاب، قالبی به نام ریژه به کار می رود. ریژه ها معمولا دو طرفه یا دارای شیارهای مختلف هستند؛ شیارهای کم عمق و نازک برای ساخت مفتول (جهت رد کردن از چرخ نورد) و بخش های پهن تر برای ساخت ورقه و پلاک شمش طراحی شده اند.
جنس ریژه باید از چدن دانه ریز یا فولاد کربنی سنگین باشد تا در اثر ریختن ناگهانی مذاب تاب برندارد و سطحی صاف و عاری از مک به شمش بدهد. پیچ های تنظیم فاصله در ریژه های کتابی دو تکه باید روان و سالم باشند تا از پس زدن مذاب از درزهای قالب جلوگیری شود.
همزن نسوز (میله گرافیتی یا کوارتز) برای یکدست کردن عیار مذاب
هنگامی که ساچمه های طلا را با مس یا نقره برای رسیدن به عیار خاص ترکیب می کنید، فلزات به دلیل تفاوت در چگالی و نقطه ذوب در حالت مایع به طور کامل با هم آمیخته نمی شوند. هم زدن مذاب در این مرحله ضروری است.
هرگز از سیم های آهنی، مفتول های متفرقه یا میله های استیل برای هم زدن بار استفاده نکنید؛ آهن در دمای بالا در مذاب طلا و نقره حل شده و آلیاژ را به شدت شکننده می کند. بهترین گزینه، یک میله باریک از جنس گرافیت خالص است که نه تنها آلودگی وارد بار نمی کند، بلکه کربن سطحی آن به کاهش اکسیداسیون کمک می نماید. میله شیشه ای کوارتز با درصد خلوص بالا نیز گزینه تمیز دیگری است که سرباره مذاب را به خود جذب می کند.
آماده سازی اصولی بوته ذوب؛ اشتباهی که باعث ترکیدن کاسه می شود
بوته نو بزرگترین دام برای تازه کارهاست. یک بوته سرامیکی در کارخانه قالب گیری شده و در مجاورت هوا رطوبت محیطی را به اعماق بافت متخلخل خود می کشد. اگر چنین بوته ای را بردارید، ساچمه ها را داخل آن بریزید و ناگهان شعله پرفشار و تیز مشعل را مستقیم روی آن بگیرید، رطوبت محبوس در دیواره ها فورا تبدیل به بخار پرفشار می شود و بوته مانند نارنجک منفجر خواهد شد. این انفجار نه تنها تکه های سرامیک را با سرعت پرتاب می کند، بلکه ساچمه های چند ده میلیونی شما را به اطراف پخش خواهد کرد.
چرا حرارت دادن ناگهانی به بوته نو باعث شکستن و ریختن سرمایه شما می شود؟
شوک حرارتی عامل اصلی ترکیدن سرامیک هاست. تفاوت دمایی شدید میان سطح بیرونی و مغز بوته باعث انبساط نامتوازن و شکست های ساختاری می شود. قبل از هر اقدامی، بوته نو باید مرحله پیش گرم و رطوبت زدایی تدریجی را پشت سر بگذارد.
شما باید ابتدا شعله ملایم و زرد رنگ مشعل را از فاصله دور (حدود سی تا چهل سانتی متری) به آرامی دور تا دور کاسه بچرخانید تا بوته گرم شود و آب میان بافتی آن به شکل بخار بی خطر خارج گردد. این مرحله باید حداقل پنج دقیقه طول بکشد تا رنگ بوته یکدست شده و تمام رطوبت آن دفع شود.
نشانه های استهلاک بوته و زمان دقیق دور انداختن آن
بوته ها عمر نامحدود ندارند. بعد از چندین بار ذوب، لایه لعاب بیش از حد ضخیم شده و سرباره های اکسیدی در آن گیر می افتند. مهم ترین علامت خطر، مشاهده ترک های مویی تیره در کف یا بدنه خارجی بوته است.
همچنین اگر لعاب داخلی کدر، سیاه یا پوسته پوسته شد، زمان تعویض فرا رسیده است. تلاش برای استفاده مجدد از بوته ای که ترک برداشته، فاجعه ریختن مذاب در کف کوره یا روی میز کار را به دنبال خواهد داشت. بوته کهنه را بشکنید و برای بازیابی ذرات فلز چسبیده، به کارگاه های قالکاری بفرستید.
کنترل مواد مصرفی شیمیایی؛ نقش دقیق بوراکس و نشادر در زلال شدن بار
در ادبیات زرگری ایران، فلاکس های ذوب با اسامی محلی شناخته می شوند. این مواد شیمیایی کاتالیزورهای خلوص هستند؛ به این معنا که اکسیژن را از فلز دور کرده و اکسیدهای فلزات پایه مثل مس و روی را جذب می کنند تا مذابی با درخشش آینه ای حاصل شود. با این حال، مصرف بیش از حد یا بی موقع آن ها می تواند نتیجه کاملا معکوسی ایجاد کند.
چه زمانی و به چه اندازه پودر بوراکس (تنه کار) روی ساچمه ها بریزیم؟
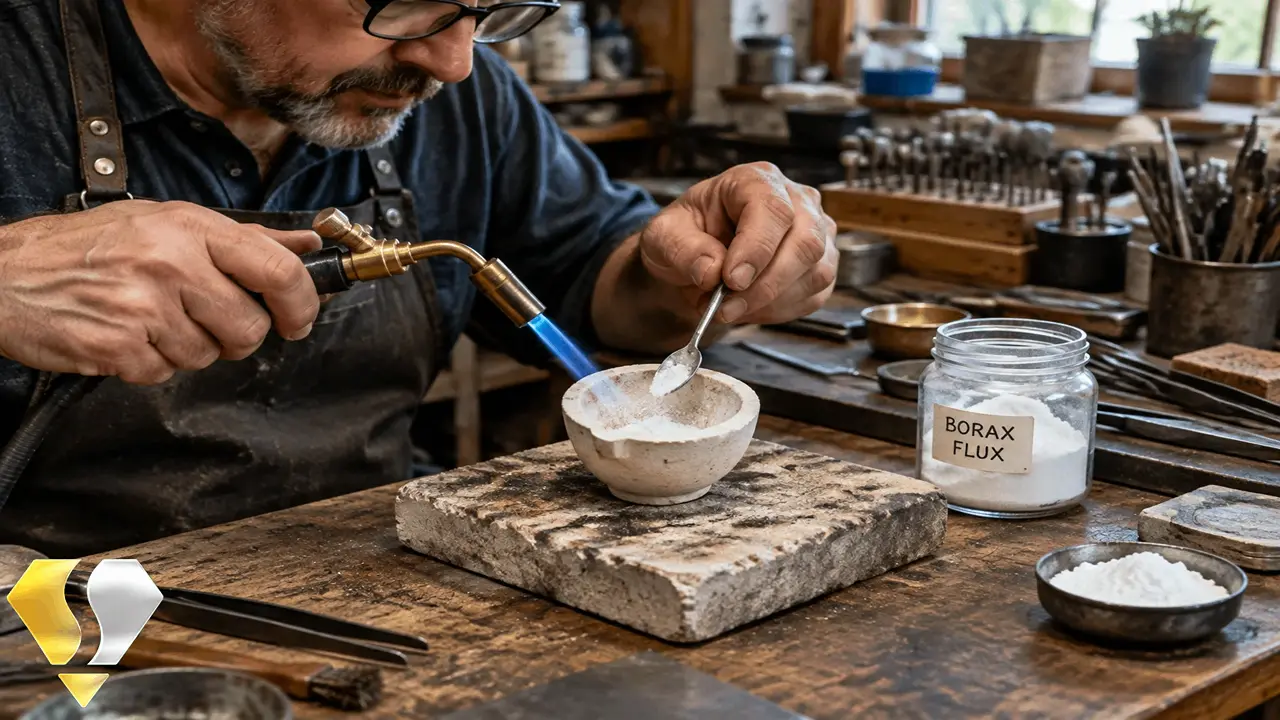
پودر تنه کار (سدیم تترا بورات یا بوراکس) اساسی ترین فلاکس ذوب است. زمان درست اضافه کردن آن، هنگامی است که ساچمه ها سرخ شده و در آستانه فروریختن و شل شدن هستند. پاشیدن زود هنگام بوراکس روی ساچمه های سرد باعث کپه شدن پودر و چسبیدن دانه ها به هم بدون ذوب واقعی می شود.
مقدار مصرف باید بسیار دقیق و اندک باشد؛ برای مثال برای صد گرم ساچمه، افزودن نوک یک قاشق چای خوری بوراکس کاملا کافی است. اگر در مصرف تنه کار زیاده روی کنید، لایه ای ضخیم و کف آلود روی مذاب تشکیل می شود که هنگام ریختن داخل قالب، همراه با فلز وارد ریژه شده و باعث ایجاد حفره های عمیق شیشه ای و خراب شدن سطح شمش خواهد شد.
نشادر در چه مرحله ای اضافه می شود و دود غلیظ آن چه خطراتی برای ریه دارد؟
نشادر یا کلرید آمونیوم یک پاک کننده به شدت تهاجمی برای اکسیدزدایی از بارهای کثیف و ساچمه های دارای ناخالصی است. نشادر را فقط باید در آخرین لحظات ذوب، یعنی درست قبل از تخلیه بار، به مقدار بسیار کم (به اندازه یک سر کبریت) روی مذاب روان پاشید. نشادر با صدای فشفش خاصی واکنش داده و سرباره های کدر را به کناره های بوته می راند تا سطح مذاب مثل جیوه براق شود.
دود سفید رنگی که در این لحظه برمی خیزد به شدت گاز کلر و اسید کلریدریک آزاد می کند. تنفس این دود باعث سرفه های شدید و سوزش شدید ریه می شود؛ بنابراین در لحظه ریختن نشادر، مکنده هود باید با نهایت توان کار کند و سر خود را به عقب متمایل نگه دارید.
مراحل گام به گام ذوب کردن ساچمه و نکات طلایی تنظیم مشعل
عملیات ذوب تلفیقی از هنر هدایت حرارت و شیمی فلزات است. اگر شعله را بد تنظیم کنید، یا فلز خود را می سوزانید (اکسیداسیون شدید مس و روی) یا به دلیل نرسیدن به دمای ریخته گری، باری خمیری و منجمد به دست خواهید آورد. این فرایند حساس و دقیق باید قدم به قدم با آگاهی کامل پیش برود:
تنظیم صحیح شعله اکسیژن و گاز؛ تفاوت شعله احیا کننده با شعله اکسید کننده
تنظیم مشعل های هواگاز یا اکسیژن و گاز مایع نقشی اساسی در کیفیت ذوب دارد. سه نوع شعله وجود دارد: شعله کربوریزان (گاز زیاد و دوده زا)، شعله اکسید کننده (اکسیژن زیاد، صدای زوزه تیز و رنگ بنفش تیره) و شعله احیا کننده یا خنثی.
برای ذوب کردن ساچمه طلا و نقره، باید حتما از شعله احیا کننده ملایم استفاده کنید. در این حالت مخروط داخلی شعله به رنگ آبی روشن است و نوک آن صدایی نرم دارد. شعله اکسید کننده با ورود اکسیژن اضافی، فلز مذاب شما را به شدت می سوزاند و ناخالصی ها را به لایه های عمقی شمش می راند، در حالی که شعله احیا کننده اتمسفری محافظ روی بوته می سازد و مانع از تماس اکسیژن هوا با فلز داغ می شود.
چطور از چرخش مذاب (حرکت جیوه ای) بفهمیم دمای بار برای ریختن آماده است؟
تشخیص زمان مناسب ریختن فلز مذاب، نیازمند تجربه دیداری است. وقتی ساچمه ها آب می شوند، ابتدا حالتی لخت و سنگین دارند. شما باید شعله را با حرکات دوار در لبه های بالایی بوته بچرخانید تا کل مذاب به صورت یک کره چرخان دربیاید.
نشانه آماده بودن بار این است که مذاب کاملا شبیه یک قطره جیوه زنده، روان و بدون کوچک ترین چسبندگی به دیواره ها شروع به چرخیدن سریع کند. هیچ لکه سیاهی نباید روی سطح مذاب دیده شود. اگر در این حالت شعله را کمی کنار ببرید، سطح مایع باید بازتاب دهنده نور باشد؛ این همان لحظه قطعی برای تخلیه بار است.
خطرات حبس شدن گاز داخل مذاب و راه های جلوگیری از تخلخل و پوک شدن شمش
نقره خالص این خاصیت فیزیکی خطرناک را دارد که در حالت مذاب می تواند تا بیست برابر حجم خود گاز اکسیژن را جذب کند. اگر نقره مذاب بیش از حد زیر شعله اکسید کننده نگه داشته شود، با سرد شدن ناگهانی در قالب، این گازها فرصت فرار پیدا نکرده و پدیده ای به نام جوش زدن یا پاشش نقره رخ می دهد.
در این حالت گازها با فشار سطح شمش را می شکافند و شمش حاصل پر از حفره های اسفنجی، تخلخل و ترک خواهد شد که هنگام رد شدن از چرخ نورد بلافاصله ورقه ورقه می شود. برای پیشگیری، زمان ذوب را کوتاه نگه دارید، از پوشش کافی تنه کار استفاده کنید و مذاب را بیش از اندازه داغ نکنید.
ریختن مذاب داخل ریژه؛ خطرناک ترین لحظه در کارگاه ریخته گری
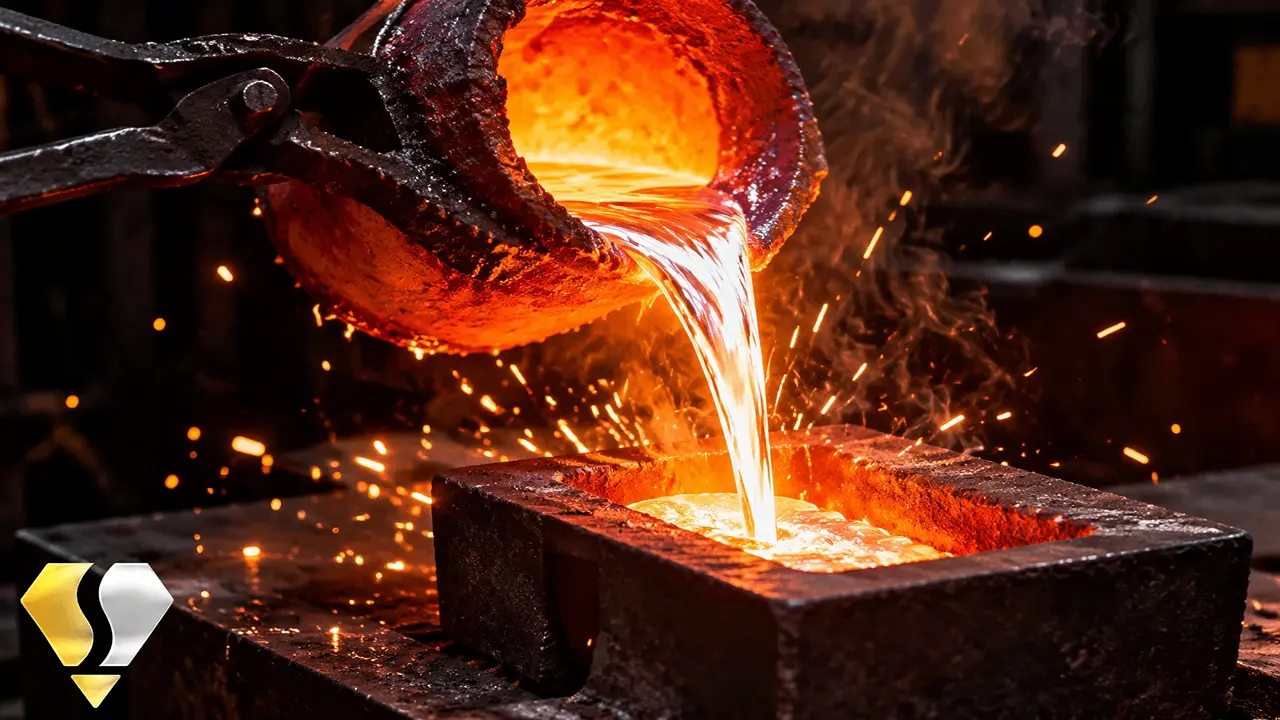
اگر از زرگران کارکشته بپرسید خطرناک ترین ثانیه در تمام مراحل ذوب چیست، بدون شک به لحظه فروریختن بار داغ در قالب فلزی اشاره می کنند. این فرایند چند ثانیه بیشتر طول نمی کشد اما بالاترین نرخ حوادث شدید و پاشش های پوستی در همین بازه رخ می دهد. تسلط بر دستان و تمرکز روانی در این گام بسیار حیاتی است.
چرا ریژه حتما باید پیش گرم و کاملا داغ شود؟
هرگز، تحت هیچ شرایطی، مذاب را در ریژه سرد نریزید. قالب های چدنی و فولادی رطوبت هوا را جذب می کنند، حتی اگر در ظاهر کاملا خشک به نظر برسند. وقتی فلز مذاب با دمای بیش از هزار درجه به فلز سرد و لایه رطوبت میکروسکوپی برخورد می کند، آب در کسری از میلی ثانیه به بخار فوق بحرانی تبدیل شده و حجم آن به یکباره صدها برابر افزایش می یابد.
نتیجه این واکنش، انفجار شدید و به پرواز درآمدن تمام حجم فلز مذاب به سمت سر و سینه زرگر است. قبل از شروع تخلیه، مشعل را روی شیارها و بدنه ریژه بگیرید تا کاملا داغ شود؛ به طوری که حرارت آن از فاصله بیست سانتی متری با دستکش کاملا حس شود.
دود دادن ریژه با روغن یا دوده چراغ؛ راهکاری برای جدا شدن تمیز شمش بدون چسبندگی
برای جلوگیری از جوش خوردن طلا و نقره به قالب چدنی و روان شدن جریان تخلیه، باید یک لایه واسط کربنی ایجاد شود. روش سنتی و کارآمد، دوده دادن شیار قالب با شعله زرد و پردوده شمع یا چراغ موشی است.
لایه نازک دوده مانع از تماس مستقیم دو فلز می شود. روش جایگزین، چرب کردن شیار با مقدار بسیار کمی روغن پارافین، روغن کرچک یا وازلین است. دقت کنید که روغن نباید در شیار جمع شود؛ تنها مالیدن یک لایه بسیار نازک با پنبه کفایت می کند، زیرا روغن اضافی زیر بار مذاب می سوزد و باعث ایجاد دود غلیظ و خط افتادن روی شمش خواهد شد.
سرعت و زاویه دست هنگام خالی کردن بوته داخل قالب شمش
هنگام برداشتن بوته با انبر، مشعل را از روی بار برندارید؛ شعله را تا آخرین لحظه مماس با دهانه بوته نگه دارید تا مذاب در مسیر انتقال منجمد نشود. نوک ریزش بوته را تا جای ممکن به دهانه ریژه نزدیک کنید (فاصله نباید بیشتر از دو سانتی متر باشد).
ریختن بار باید پیوسته، روان و با سرعتی یکنواخت و قاطع انجام شود. اگر دست شما بلرزد یا مذاب را قطره قطره بریزید، لایه های فلز روی هم به صورت سرد می نشینند و شمش به دست آمده دارای درزهای طولی غیر قابل ترمیم خواهد بود. ریژه را کمی زاویه دار بگذارید تا مذاب از بالا به پایین شیار سر بخورد و هوا در زیر آن حبس نشود.
کمک های اولیه و اقدام فوری هنگام سوختگی با فلز مذاب در کارگاه
با وجود تمام تدابیر، ممکن است حادثه ای رخ دهد. تصمیماتی که در دقایق نخست پس از برخورد فلز داغ با بدن گرفته می شود، تعیین کننده شدت آسیب و سرعت ترمیم بافت است. رفتار هیجانی و باورهای عامیانه می تواند صدمات جبران ناپذیری به بار آورد.
کارهایی که در ۱۰ دقیقه اول سوختگی با فلز داغ نباید انجام دهید (خمیر دندان، یخ و سفیده تخم مرغ)
باورهای خرافی مانند مالیدن خمیر دندان، کره، روغن موتور، سیب زمینی رنده شده یا سفیده تخم مرغ روی زخم سوختگی کارگاهی را برای همیشه کنار بگذارید. این مواد بافت سوخته را آلوده کرده و زمینه ساز عفونت های قارچی و باکتریایی شدید می شوند.
همچنین گذاشتن تکه های یخ مستقیم روی زخم باعث شوک سرمایی و نکروز (مرگ سلولی) بیشتر بافت پوست می شود. اگر تکه ای از فلز مذاب به لباس شما چسبیده است، لباس را با فشار نکشید؛ زیرا پوست ناحیه سوخته همراه با پارچه کنده خواهد شد. پارچه اطراف آن را به آرامی با قیچی ببرید.
شستشوی ایمن محل حادثه و مراحل رسیدگی به سوختگی های درجه دو و سه کارگاهی
تنها اقدام علمی و صحیح، قرار دادن ناحیه آسیب دیده زیر جریان آب ولرم و تمیز لوله کشی (با دمای حدود پانزده تا بیست درجه) به مدت حداقل پانزده تا بیست دقیقه است. آب روان گرمای نهفته عمق بافت ها را خارج می کند و عمق سوختگی را کاهش می دهد.
پس از خنک سازی، تاول ها را به هیچ وجه نترکانید، زیرا تاول سد طبیعی بدن در برابر عفونت است. محل زخم را با یک گاز استریل نچسب یا باند وازلینه به آرامی بپوشانید و بدون اتلاف وقت مصدوم را به نزدیک ترین مرکز درمانی سوختگی منتقل کنید.
سوالات متداول
در این بخش از گالری قهرمانی می خواهیم به سوالات رایج شما عزیزان پاسخ دهیم. شما نیز اگر سوالی داشتید در بخش کامنت های سایت باما در ارتباط باشید.
آیا می توان ساچمه نقره و طلا را در یک بوته مشترک ذوب کرد؟
خیر، این کار یک اشتباه بزرگ است. لعاب بوراکس داخل بوته همواره مقداری از فلز ذوب شده قبلی را در خود حبس می کند. اگر در همان بوته طلا بریزید، نقره باقی مانده در دیواره ها با طلا آلیاژ شده و عیار بار شما را به شدت پایین می آورد. همواره برای هر فلز و حتی برای هر عیار مختلف، بوته ای مجزا داشته باشید و نام فلز را روی لبه بیرونی بوته علامت بزنید.
برای ذوب ساچمه تا وزن ۱۰۰ گرم، مشعل فندکی تورچ دستی جواب می دهد؟
تورچ های فندکی کوچک و شارژی بنزینی یا گاز کپسولی ساده برای کارهای جوشکاری ظریف یا ذوب زیر ده گرم مناسب هستند. برای صد گرم نقره یا طلا، اتلاف حرارتی محیط اجازه بالا رفتن دما را نمی دهد. برای این وزن باید حداقل از سرپیک های جوشکاری هواگاز یا کوره های بوته ای استفاده کنید تا مذاب به نقطه روانی کامل برسد.
چرا بعد از ذوب، شمش به دست آمده سیاه یا کدر می شود؟
سیاه شدن سطح شمش معمولا به دلیل اکسیداسیون سطحی فلزات پایه (به خصوص مس موجود در طلا یا نقره استرلینگ) در مجاورت هواست. تنظیم شعله به حالت اکسید کننده و داغ ماندن شمش در مجاورت اکسیژن پس از ریختن، این سیاهی را تشدید می کند. برای بازگرداندن رنگ طبیعی، شمش داغ را پس از انجماد در محلول رقیق اسید سولفوریک یا نمک جوهر گوگرد فرونشانی (پیکلینگ) می کنند.
پودر تنه کار با اسید بوریک چه فرقی دارد و کدام برای ذوب ساچمه بهتر است؟
تنه کار یا بوراکس دمای ذوب پایین تری دارد و در حرارت سریعا جاری شده و سرباره ها را جمع می کند؛ بنابراین برای پوشش مذاب طلا و نقره عالی است. اسید بوریک مقاومت دمایی بالاتری دارد و لایه محافظ نسوزتری می سازد اما دیرتر ذوب می شود. استادکاران معمولا این دو پودر را با نسبت مساوی با هم ترکیب می کنند تا هم روانی بار حفظ شود و هم مقاومت لایه محافظ در برابر شعله های تند بالا برود.
علت چسبیدن قطرات فلز مذاب به دیواره های بوته چیست؟
این مشکل دو دلیل دارد: اول، ناکافی بودن یا تخریب لعاب شیشه ای تنه کار در بدنه داخلی بوته که باعث نفوذ مذاب به بافت متخلخل نسوز می شود. دوم، تنظیم نبودن دمای بار و ناکافی بودن حرارت در لحظه ریختن؛ اگر مذاب به اندازه کافی روان و جیوه ای نشده باشد، قبل از خروج منجمد شده و به لبه ها می چسبد.
آیا گاز متصاعد شده از ذوب ساچمه نقره کارگاهی سرطان زا است؟
خود نقره خالص گاز سرطان زا تولید نمی کند اما در ساچمه های بازیافتی یا بدون سرتیفیکیت معتبر، فلزات سنگینی همچون کادمیوم (که برای کاهش دمای لحیم کاری استفاده می شود)، سرب و روی وجود دارند. بخارات اکسید کادمیوم و روی به شدت سمی بوده و در دسته ترکیبات سرطان زا و محرک های خطرناک سیستم تنفسی قرار می گیرند؛ از همین رو استفاده از تهویه استاندارد و ماسک تخصصی اجباری است.
برای خنک کردن سریع شمش تازه ریخته شده، انداختن آن در آب معمولی بی خطر است؟
انداختن شمش کاملا قرمز در ظرف آب بلافاصله پس از ریختن، شوک حرارتی شدیدی وارد کرده و باعث ایجاد ترک های ساختاری در شمش می شود. باید صبر کنید تا شمش تغییر رنگ داده و سرخی خود را در هوای آزاد از دست بدهد (به رنگ تیره درآید)؛ سپس می توانید آن را با انبر برداشته و در آب ولرم یا محلول اسید رقیق قرار دهید.
جمع بندی و چک لیست ایمنی قبل از خروج از کارگاه
در دنیای فلزات گرانبها، مهارت های فنی زمانی ارزش واقعی پیدا می کنند که با انضباط و ایمنی مطلق همراه باشند. هرگز فرایند ذوب کردن ساچمه طلا و نقره را با عجله، در شرایط خستگی مفرط یا بدون تجهیزات حفاظتی آغاز نکنید. سرمایه شما چه از نظر ریالی و چه از نظر سلامت جسمی تکرار نشدنی است؛ بنابراین آماده سازی محیط، بررسی تهویه و اتصالات گاز، پیش گرم کردن بوته و ریژه، و استفاده مستمر از دستکش و عینک مخصوص را به بخشی جدایی ناپذیر از روتین حرفه ای خود تبدیل نمایید. قبل از ترک کارگاه، چک لیست زیر را به دقت کنترل کنید:
- بستن کامل شیرهای اصلی کپسول های اکسیژن و گاز
- تخلیه فشار پشت شلنگ ها و مانومترها با باز کردن موقت رگلاتور
- اطمینان از خاموش بودن شعله های کمکی و پیلوت ها
- چک کردن آجرهای نسوز و سطل براده ها جهت عدم وجود هرگونه جرقه پنهان
- بررسی خاموش بودن فن ها، کوره های برقی و تابلوهای مدار پس از اتمام تهویه کامل هوا
با رعایت این اصول استاندارد، همواره خروجی کارهای شما شمش هایی یکدست، درخشان، دقیق و بدون پرتی خواهد بود و سلامت خود را برای سال های طولانی فعالیت موفقیت آمیز در صنف طلاسازی تضمین خواهید کرد.